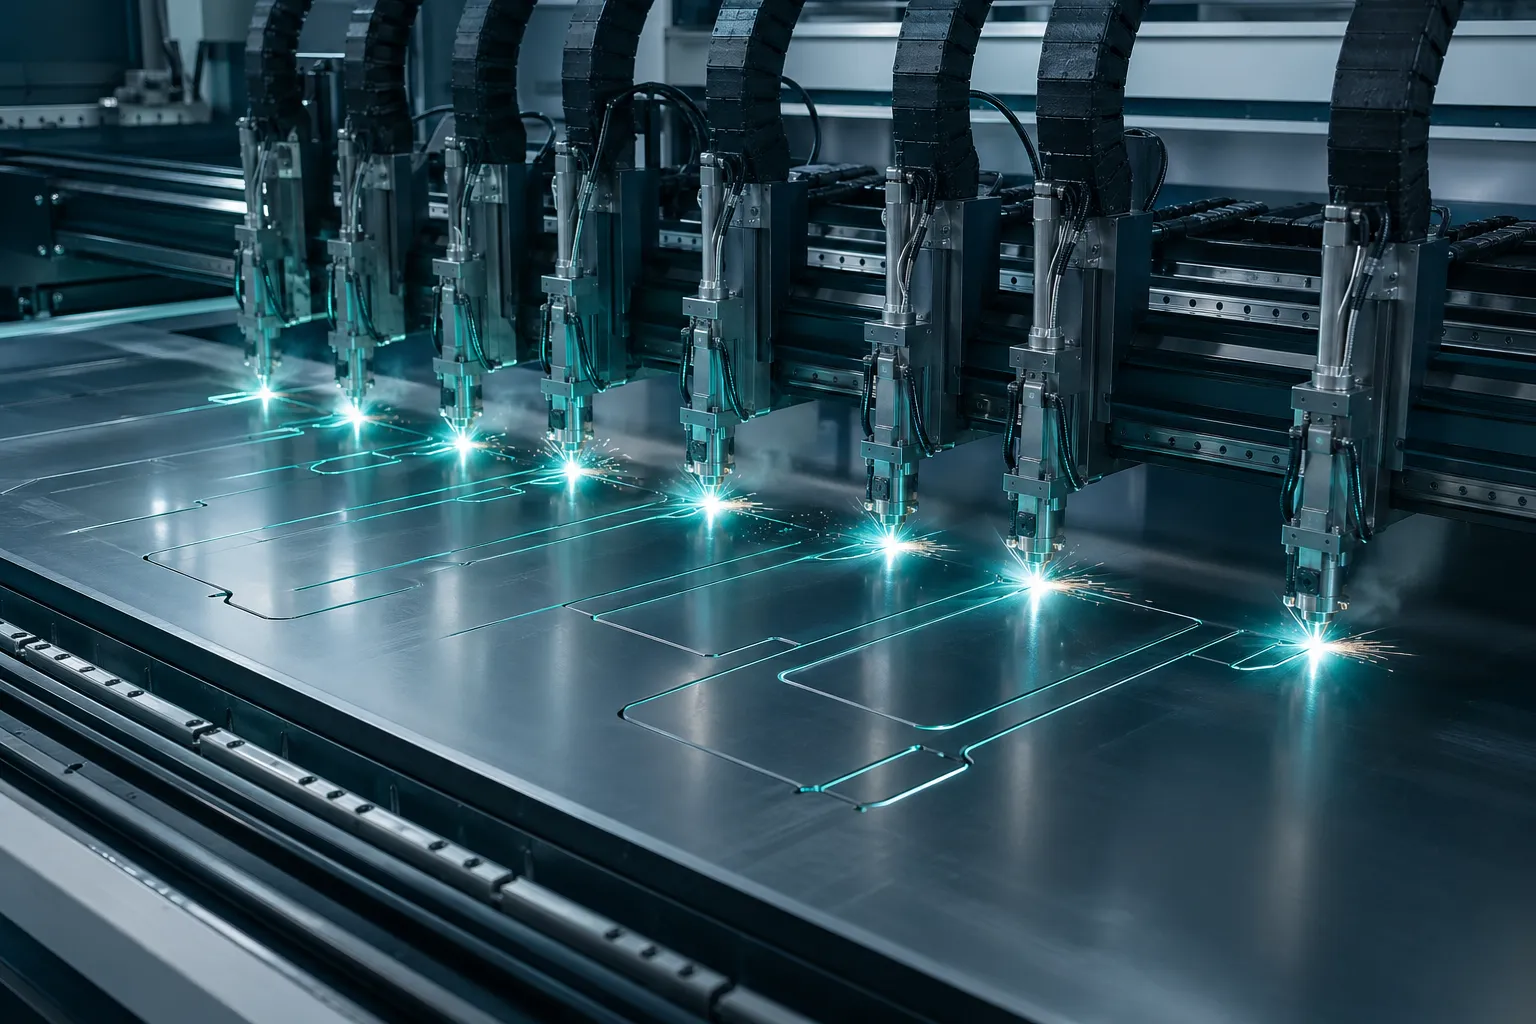
Funktion · Multi-Head
Multi-Head — synchronisierte Mehrkopf-Bearbeitung.
Höchste Maschinenauslastung bei Großformat-Anlagen. Automatische Brennerzuordnung, Brennerabstands-Optimierung, getrennte Technologie pro Kopf, Zonen-Bearbeitung mit Tischversatz für Portalmaschinen.
Schnellantwort
FiNest unterstützt umfangreiche Multi-Head- und Mehrbrenner-Konfigurationen — ein echter Differenziator gegenüber Wettbewerber-CAM-Software mit deutlich engeren Grenzen. Automatische Zuordnung der Bauteile zu Brennerköpfen, synchronisierte Bearbeitung, Brennerabstands-Optimierung, getrennte Technologie pro Kopf, automatische Kollisionsvermeidung. Plus Zonen-Bearbeitung mit Tischversatz-Verwaltung für Portalmaschinen — automatisches Aufteilen großer Konturen bei Zonenüberschreitung. MicroJoint-Automatik mit materialabhängigen Vorgaben sichert die Bauteile während des Schneidens.
Was Multi-Head-Bearbeitung in FiNest leistet
Umfangreiche Mehrkopf-Konfigurationen
Komplexe Mehrkopf-Konfigurationen werden synchron gefahren — bei Großformat-Stahlbau-Autogen ein echter Produktivitäts-Hebel. Wettbewerber-CAM-Software hat hier deutlich engere Grenzen.
Automatische Brennerzuordnung
FiNest verteilt Bauteile automatisch auf die verfügbaren Brennerköpfe und respektiert dabei den Brennerabstand. Sie können auch manuell eingreifen und Bauteile gezielt einem Kopf zuweisen.
Synchronisierte Bearbeitung
Eilfahrten werden zwischen den Köpfen koordiniert, Werkzeugwechsel synchronisiert. Gemeinsame Eilfahrten sparen Zeit, automatische Kollisionsvermeidung verhindert Crashs.
Getrennte Technologie pro Kopf
Jeder Brenner kann mit eigener Schnitttechnologie arbeiten — z.B. Schneidkopf 1 mit anderen Parametern als Schneidkopf 2. Unabhängige Kopfsteuerung ist Teil der Standard-Konfiguration.
Zonen-Bearbeitung mit Tischversatz
Bei Portalmaschinen wird das Schachtel-Layout automatisch in Zonen aufgeteilt; FiNest verwaltet das Nachsetzen des Tisches. Nahtlose Übergänge zwischen Zonen, automatische Aufteilung großer Konturen bei Zonenüberschreitung.
MicroJoint-Automatik bei Multi-Head
Setzt automatisch MicroJoints bei Multi-Kopf-Bearbeitung — Teile werden gegen Durchfallen und Kippen während des Schneidens gesichert. Materialabhängige Vorgaben, drei Steg-Typen (Standard, Variable, MicroWelds).
Unterstützte Anlagen
Typische Multi-Head-Konstellationen
Multi-Head ist primär für Autogen-Großformat und Plasma-Anlagen relevant. Bei Laser ist Single-Head Standard. Brennerabstand, Achsen-Konfiguration und steuerungsspezifische Eigenheiten passen wir im Postprozessor an.
Häufige Fragen
Mehr Brenner = automatisch mehr Produktivität?
Was ist der Unterschied zwischen Multi-Head und Multi-Torch?
Was passiert bei einem defekten Brenner während der Bearbeitung?
Welche Steuerungen unterstützen Multi-Head am besten?
Lohnt sich Multi-Head auch für mittelgroße Lohnfertiger?
Sehen Sie es mit Ihrer Maschine.
Live-Demo mit Ihren eigenen Bauteilen, abgestimmt auf Ihre konkrete Anlage und Steuerung. 30-60 Min, online oder vor Ort.